


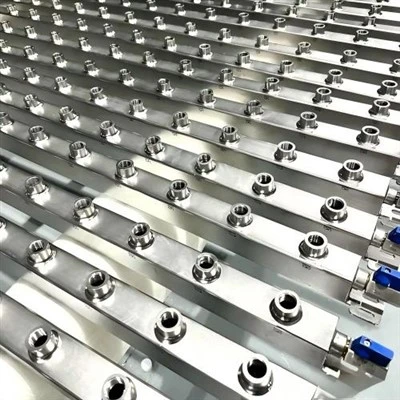
Твърда тръба с течно охлаждане
Liquid cooling hard tube е прецизна охлаждаща линия от неръждаема стомана, проектирана за AI центрове за данни, CDU системи и управление на топлината за съхранение на енергия. Предлага се в класове 304 и 316L (ASTM A312, JIS G3459), с контрол на грапавостта на вътрешната повърхност до Ra По-малко или равно на 0,4 μm, опции с квадратна тръба от...
представяне на продукта

Твърда тръба с течно охлажданее прецизна охлаждаща линия от неръждаема стомана, проектирана за центрове за данни с изкуствен интелект, CDU системи и управление на топлината за съхранение на енергия. Предлага се в класове 304 и 316L (ASTM A312, JIS G3459), с контрол на грапавостта на вътрешната повърхност до Ra По-малко или равно на 0,4 μm, варианти с квадратни тръби от 10×10 mm до 80×80 mm, дебелина на стената 0,5–3,0 mm и дължини до 6000 mm. Всяка тръба преминава 100% проверка за течове съгласно стандартите за заваряване ISO 3834 преди изпращане.
ISO9001 · ISO14001 · ISO45001 · ISO3834 · CE · RoHS - 11+ години · 12 000 тона/година · 20+ държави · 600+ проекти
[Получете оферта] - инженерен отговор в рамките на 24 часа
Рискове от дефекти при заваряване
- риск:Микро-изтичане в зоните на заваряване причинява разрушаване на системата и забавяне на тестовия цикъл - неуспешна връзка в CDU верига може да спре цял ред сървър
- Основна причина:Непоследователно проникване на заваръчния шев от ръчни процеси, което орбиталното заваряване елиминира чрез автоматизиран контрол на дъгата
- Въздействие:Непланиран престой в охлаждането на AI сървъра, където един теч налага източване на охлаждащата течност и пълна повторна -проверка
Партидна несъответствие
- риск:Дрейфът на размерите между партидите (допустимо отклонение на OD, дебелина на стената, позиция на интерфейса) нарушава монтажа на монтажа със съществуващите охлаждащи модули
- Основна причина:Неконтролирани параметри на формоване между производствените серии
- Въздействие:Преработка на място и неефективност на монтажа по време на масово производство на системи за течно охлаждане
Пропуски в документацията за съответствие
- риск:Липсата на сертификати за материали, протоколи от тестове, RoHS/REACH декларации и документация на системата ISO удължава циклите на квалификация на доставчиците
- Основна причина:Доставчици без интегрирани системи за управление на качеството
- Въздействие:Закъснения в одобрението на доставчиците и сроковете за обществени поръчки по проекта
- Ако някое от тези звучи познато, твърдата тръба с течно охлаждане е проектирана да решава точно тези проблеми.

Основна диференциация срещу конвенционална индустрия
| Измерение | Този продукт | Конвенционална индустрия | Диференциална стойност |
| Грапавост на вътрешната повърхност | Ra По-малко или равно на 0,4 μm чрез полиране, ецване, пасивиране | Ra 0,8–1,6 μm типично индустриално покритие | 50–75% по-гладък път на потока; рискът от натрупване на частици намалява пропорционално, проверено по ISO 4287 |
| Процес на заваряване | ISO 3834-контролирани процеси, вкл. орбитално заваряване, 100% тест за течове преди изпращане | Ръчен TIG с-проверка на място, тест за течове | Рискът от теч е намален от ~2% честота на повреда на място до почти-нула в херметични охлаждащи контури |
| Сертификация на материалите | ASTM A312 / JIS G3459 проверен, пълен MTR с всяка пратка | Твърдения за оценка без независима проверка | Нулев квалификационен риск при интегриране в международни системи |
| Стабилност на размерите | CNC-контролирано формоване, ±0,1 mm толеранс върху квадратно сечение на тръба- | ±0,5 mm типично за стандартни тръбни мелници | 4× по-строга толерантност; приспособяване-с колектор и интерфейси за бързо-свързване |
| Капацитет на доставките | 12 000 тона/година, интегриран-вътрешен процес от бобина до готова тръба | Външна обработка при множество доставчици | Едноточкова отчетност-; 30% по-бърза доставка на спешни проекти |
| Обхват на персонализиране | 10×10 до 80×80 mm квадрат, 0,5–3,0 mm стена, 6000 mm дължина, огънати/колекторни възли | Само стандартна права тръба | 1 доставчик замества 3; оформлението на тръбопроводите е оптимизирано без координация на много-доставчици |
| 3-годишен TCO | По-ниски общи разходи, вкл. нулева преработка, стабилна производителност от-до-партия | По-високи скрити разходи от преработка, повторна -проверка и повреди на място | ~15–20% общо намаление на разходите въпреки потенциално по-високата единична цена |
Производствен процес
-

- Проверка на материала и контрол на степента- проверка на химичния състав на спектрометъра за партида; Изборът на 304/316L съответства на средата на охлаждащата течност
- Високо{0}}прецизно формоване на тръби- CNC-контролирано формоване поддържа еднаквост на дебелината на стената и геометрия на напречното-сечение за-свободни връзки
- Контролиран процес на заваряване- орбитално заваряване с автоматизирани параметри на дъгата осигурява постоянно проникване; TIG/лазерни опции за дизайн на фуга
- Оптимизация на вътрешната повърхност- полиране, декапиране, пасивиране за постигане на Ra По-малко или равно на 0,4 μm, намаляване на натрупването на частици в контурите на охлаждащата течност
- Персонализирано оформяне и сглобяване- прецизно огъване, производство на колектори и интегриран монтаж за-ограничени оформления
- Много{0}}етапно тестване на качеството- измерване на размерите, инспекция на заваръчните шевове, проверка на повърхността, тест за хидростатично налягане и откриване на теч на хелий
- Чиста опаковка- замърсяване-свободното опаковане предотвратява повреда на повърхността по време на транспортиране, готово за директна системна интеграция
Основни компоненти
- Суровина:Неръждаема стомана 304/316L, предоставена с пълна MTR документация
- Система за заваряване:Оборудване за орбитално заваряване, автоматизиран контрол на параметрите
- Повърхностна линия:Линия за полиране/декапиране/пасивиране за вътрешна чистота
- Инструменти за проверка:Спектрометър, тестер за грапавост (съгласно ISO 4287), хелиев детектор за течове
Проверка на качеството
- Входяща проверка - проверка на химичния състав по ASTM A312 / JIS G3459
- В-инспекция на процеса - измерване на размерите на етапите на формоване и заваряване
- Проверка на заваръчните шевове - визуално и пенетрантно изпитване съгласно изискванията на ISO 3834
- 100% тест за течове - тест за хидростатично налягане + откриване на течове с хелий по спецификация на клиента
- Проверка на повърхността - измерване на грапавостта по ISO 4287, проверка на чистотата
- Окончателно одобрение - документирана проследимост на партидата от намотка до готова тръба
Степен на дефекти: По-малко или равно на 0,3%. Проверка-от трета страна: SGS/TÜV/BV се предлага при поискване.
Технически спецификации
| Категория | Параметър | Стойност | Стандартен |
| Измерен | Размер на квадратна тръба | 10×10 – 80×80 mm | По поръчка |
| Дебелина на стената | 0,5 – 3,0 мм | По поръчка | |
| Дължина | до 6000 мм | По поръчка | |
| химически | C По-малко или равно на 0,030% (316L), Cr 16–18%, Ni 10–14%, Mo 2–3% | На степен | ASTM A312 |
| C По-малко или равно на 0,08% (304), Cr 18–20%, Ni 8–10,5% | На степен | JIS G3459 | |
| Механични | Якост на опън | По-голямо или равно на 515 MPa (316L) | ASTM A312 |
| Граница на провлачване | По-голямо или равно на 205 MPa (316L) | ASTM A312 | |
| Повърхност | Вътрешна грапавост | Ra По-малко или равно на 0,4 μm | ISO 4287 |
| Почтеност | Тест за течове | 100% пред-доставка | Спецификация по избор |
Възможност за персонализиране
- Напречно-сечение:Квадратни тръби от 10×10 mm до 80×80 mm, правоъгълни профили по поръчка
- Дебелина на стената:0,5–3,0 mm, персонализирани допуски до ±0,05 mm
- Изработка:Персонализирани завои, колектори и предварително-сглобени възли за течно охлаждане
- Повърхностно покритие:Ra По-малко или равно на 0,4 μm вътрешно, персонализирани опции за външно покритие
Приложения
| Индустрия | Типично приложение | Препоръчителна спецификация | Работна среда |
| AI центрове за данни | Контури за течно охлаждане на сървъра, CDU връзки | 316L, Ra По-малко или равно на 0,4 μm, персонализирани завои | Охлаждаща течност на основа-гликол, непрекъсната работа 24/7 |
| Съхранение на енергия | Колектори за термично управление на батерията | 304/316L, квадратна тръба, заварени възли | Циклично термично натоварване, вибрации |
| Индустриално охлаждане | Прецизни охладителни системи, контури на технологична течност | 316L, тестван-налягане,-проверен теч | Корозивни среди, високо-налягане |
| Охлаждане чрез потапяне | CDU разпределителни линии, резервоарни колектори | 316L, персонализирана дължина, чисто покритие | Диелектрична течност, дълготрайно{0}}потапяне |

Случаи на клиенти
- AI център за данни (Северна Америка)- доставени 316L огънати тръби за модернизация на CDU · обем 40 000 бр · 6 месеца · нулеви инциденти с течове във всички инсталирани модули, проверено чрез тестване с хелий при пускане в експлоатация
- Интегратор за съхранение на енергия (Европа)- персонализирани квадратни колектори 30×30 mm · Обем 8000 комплекта · 4 месеца · Степен на приемане на размери 100%, без преработка на поточната линия
- OEM за индустриално охлаждане (Югоизточна Азия)- 304 прави тръби за цикли на процеса · обем 120 тона · 12 месеца · консистенция от-към-партида, поддържана в 6 доставки, нулеви съобщени повреди
ЧЗВ
В1: На какви стандарти отговаря твърдата тръба с течно охлаждане?
A: Продуктът е произведен по ASTM A312 и JIS G3459 за безшевни и заварени тръби от неръждаема стомана. Качеството на заваряване се управлява съгласно сертификат ISO 3834, а фабриката притежава съответствие с ISO9001, ISO14001, ISO45001, CE и RoHS. С всяка пратка се предоставят сертификати за материали (MTR) с химичен състав и механични свойства. Това означава, че вашите екипи за доставки и качество могат да завършат квалификацията на доставчиците без допълнителна тежест за тестване.
В2: Какво е минималното количество за поръчка за твърда тръба с течно охлаждане?
О: MOQ е гъвкав в зависимост от спецификацията. Стандартните поръчки на права тръба започват от 500 кг. Персонализираните огънати тръби и колектори обикновено изискват първо подреждане от 1000-парчета или прототип-. За нови проекти препоръчваме да започнете с примерна поръчка от 20–50 броя, за да проверите размерите, покритието на повърхността и херметичността преди масово производство. Времето за изпълнение на пробата е 7 дни.
Q3: Какви са сроковете за изпълнение на стандартни и персонализирани поръчки?
О: Стандартното време за доставка на продукта е 7–15 работни дни. Персонализираните огънати тръби и възли изискват 15–25 работни дни, включително преглед на чертежа и потвърждение на прототипа. За спешни проекти ускореното производство може да намали стандартното време за изпълнение с 30% - 10-дневна стандартна поръчка може да бъде доставена за 7 дни. Годишен капацитет от 12 000 тона означава, че паралелните поръчки се изпълняват без опашка, така че вашата времева линия не се конкурира с обемите на други клиенти.
Въпрос 4: Какъв клас на материала да избера - 304 или 316L?
О: Изберете 316L, когато охлаждащата течност съдържа гликол, хлориди или работи над 60 градуса - съдържанието на молибден осигурява устойчивост на точкова корозия, която предотвратява микро-изтичане през годините на експлоатация. Изберете 304 за вериги за чиста вода или дейонизирана вода, където цената е приоритет. Ако системата ви работи 24 часа в денонощието, 7 дни в седмицата в среда на център за данни с минимални периоди за поддръжка, 316L е по-сигурният дългосрочен-избор въпреки по-високата единична цена.
Q5: Как гарантирате херметичността-преди изпращане?
A: Всяка тръба се подлага на 100% тест за хидростатично налягане при 1,5 × номиналното работно налягане. Освен това е налично откриване на течове на хелий за приложения с херметично охлаждане с праг на чувствителност от 1×10⁻⁸ mbar·L/s. Заваряването се извършва съгласно процедури, контролирани от ISO 3834, като се използва технология за орбитално заваряване, която елиминира човешката грешка в скоростта на движение на дъгата и подаването на пълнител. Комбинацията от автоматизирано заваряване и 100% тестване означава, че нивата на полеви течове са статистически близо до нула.
Q6: Можете ли да осигурите грапавост на вътрешната повърхност на Ra По-малка или равна на 0,4 μm на всички персонализирани форми?
A: Да. Линията за полиране, декапиране и пасивиране обработва както прави тръби, така и предварително огънати компоненти. За огънатите секции повърхностната обработка се прилага след формоването, за да се гарантира, че цялата вътрешна повърхност отговаря на Ra по-малко или равно на 0,4 μm. Грапавостта се проверява съгласно ISO 4287 с помощта на профилометър. Това ниво на чистота има значение поради две причини: отделянето на частици е сведено до минимум (защита на помпи и клапани) и растежът на биофилм е възпрепятстван при дълго-работещи контури на охлаждащата течност.
Q7: Какви опции за персонализиране са налични за квадратни тръби?
A: Квадратните тръби се произвеждат от 10×10 mm до 80×80 mm напречно сечение-. Дебелината на стената варира от 0,5–3,0 mm, а дължината достига до 6000 mm. Ние също произвеждаме персонализирани колена, колектори и предварително сглобени компоненти за течно охлаждане. Налични са толеранси до ±0,05 mm на критичните размери. Всеки персонализиран проект започва с преглед на чертежа от нашия инженерен екип - ние потвърждаваме осъществимостта на размерите, достъпа за заваряване и степента на налягане преди да започне производството.
В8: Какъв е гаранционният срок за твърда тръба с течно охлаждане?
О: Продуктите имат минимум 12-месечна гаранция от датата на изпращане срещу производствени дефекти, включително отклонение в размерите, неизправност на заваръчните шевове и повърхностни дефекти. За серия 316L, използвана в съвместими охлаждащи среди, ние предоставяме разширени инженерни препоръки за 15-годишен проектен живот. Ако някакъв дефект бъде потвърден по време на гаранционния период, резервните части се изпращат безплатно - с включени товари и мита. Инженер от производителя отговаря на техническите запитвания в рамките на 24 часа.
Популярни тагове: твърда тръба с течно охлаждане, Китай производители, доставчици, фабрика за твърда тръба с течно охлаждане
Може да харесаш също
-

Квадратна тръба за течно охлаждане от неръждаема стомана за центрове за данни
-

Квадратна тръба за течно охлаждане от неръждаема стомана 316
-

Охлаждаща тръба от неръждаема стомана за център за данни
-
Тръба за течно охлаждане на център за данни
-

Съвместима с гликол неръждаема тръба за течно охлаждане
-

Потопяема охлаждаща тръба
Изпрати запитване
